


Jak skrócić czas cyklu formowania wtryskowego bez utraty jakości
W przypadku formowania wtryskowego czas cyklu ma bezpośredni wpływ na wydajność produkcji i koszty produkcji. Krótszy cykl może pozwolić na wyprodukowanie większej liczby części w tym samym okresie operacyjnym, pod warunkiem, że zostanie to spełnionejakość produktu i stabilność procesu są utrzymywane.
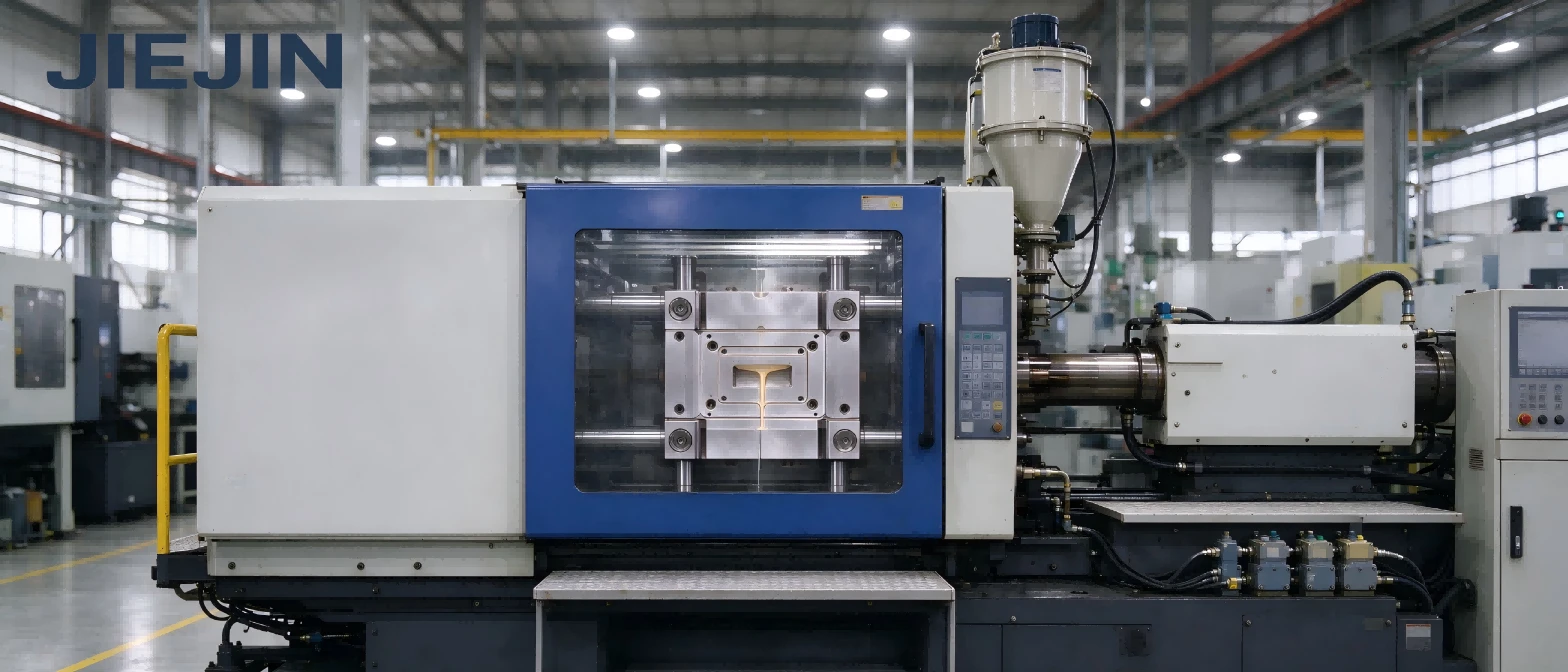
Jednakże skrócenie czasu cyklu nie oznacza po prostu zwiększenia prędkości wtrysku lub skrócenia etapu chłodzenia. Agresywne regulacje mogą prowadzić do niepełnego wypełnienia, deformacji, zmian wymiarowych, złej jakości powierzchni lub innych wad formowania.
Bardziej niezawodne podejście polega na zrozumieniu każdego etapu cyklu formowania, identyfikacji faktycznie czasochłonnych czynników i dokonaniu kontrolowanych korekt w oparciu o dane dotyczące jakości części i procesu.
W artykule wyjaśniono główne składniki czasu cyklu formowania wtryskowego oraz praktyczne sposoby poprawy wydajności produkcji bez utraty jakości.
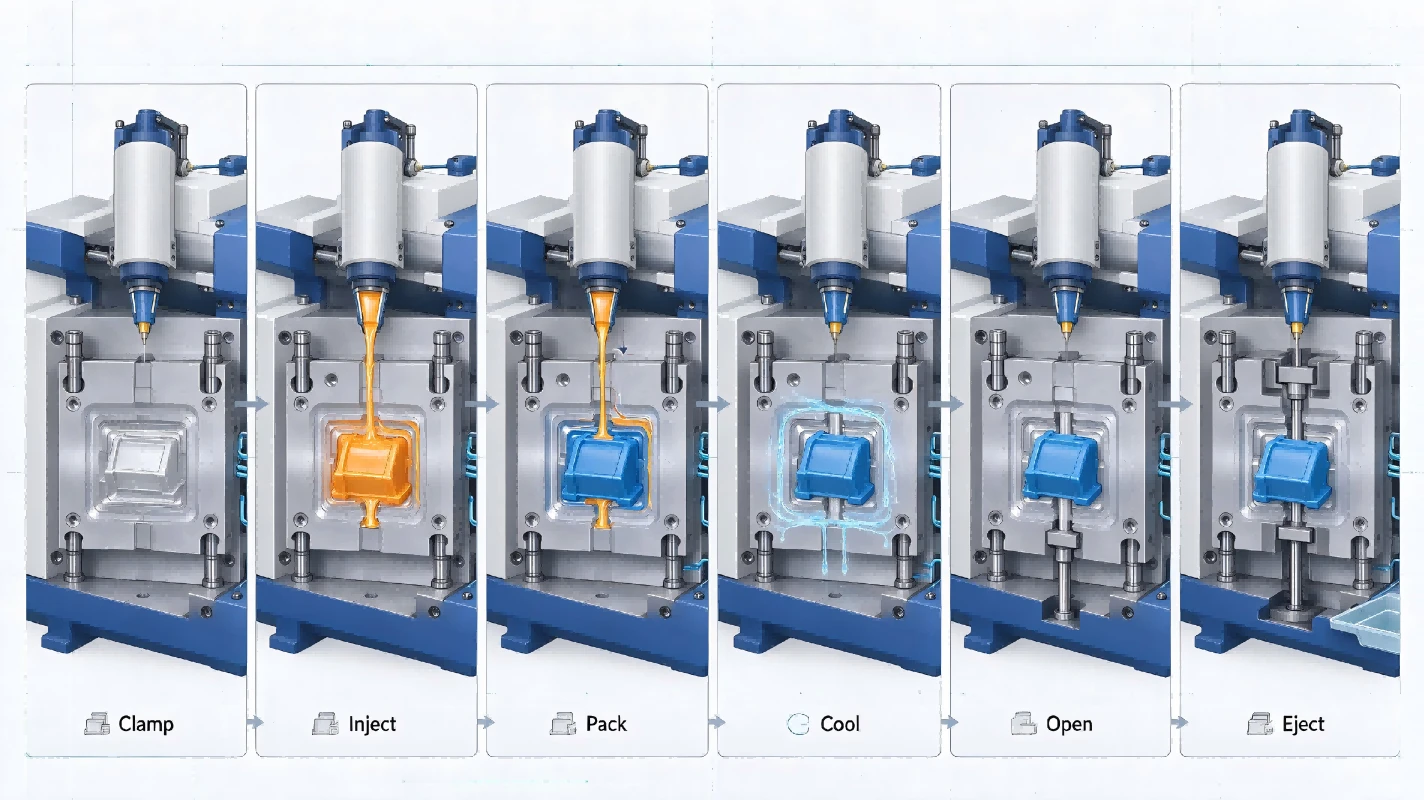
1. Zrozumienie głównych etapów cyklu formowania wtryskowego
Cykl formowania wtryskowego składa się z kilku etapów. Dokładna kolejność i czas trwania zależą od maszyny, formy, materiału i konstrukcji części.
|
Scena |
Opis |
|---|---|
|
Zamknięcie formy |
Forma zamyka się, a system mocowania przykłada wymaganą siłę. |
|
Zastrzyk |
Roztopione tworzywo sztuczne wtryskiwane jest do gniazda formy. |
|
Pakowanie i trzymanie |
Zastosowano dodatkowe ciśnienie, aby skompensować skurcz materiału podczas wczesnego chłodzenia. |
|
Chłodzenie |
Plastik twardnieje wystarczająco, aby można go było wyrzucić. |
|
Otwarcie formy |
Forma otwiera się, uwalniając uformowaną część. |
|
Wyrzucanie |
Wypychacze lub inne mechanizmy uwalniają część z formy. |
Czas cyklu to całkowity czas wymagany do zakończenia jednego cyklu formowania. Niektóre ruchy maszyny i czynności przygotowawcze mogą się na siebie nakładać, dlatego też rzeczywisty cykl należy oceniać na podstawie zapisów procesów maszyny, a nie po prostu dodając szacunkowe czasy etapów.
2. Zoptymalizuj czas chłodzenia w oparciu o rzeczywiste wymagania dotyczące części
Chłodzenie jest często główną częścią cyklu formowania wtryskowego. Część musi osiągnąć odpowiednią temperaturę i sztywność, zanim będzie można ją wyrzucić bez niedopuszczalnego odkształcenia.
Jednakże zbyt agresywne skracanie czasu chłodzenia może spowodować:
- Wypaczenie po wyrzuceniu.
- Deformacja wokół cienkich lub niepodpartych obszarów.
- Ślady wypychacza lub uszkodzenia powierzchni.
- Niestabilność wymiarowa.
- Części trudne w obróbce bezpośrednio po uformowaniu.
Aby poprawić wydajność chłodzenia, należy sprawdzić następujące czynniki:
- Stan i układ kanału chłodzącego.
- Temperatura wody chłodzącej.
- Natężenie przepływu czynnika chłodzącego.
- Rozkład temperatury formy.
- Grubość ścianki i geometria części.
- Rzeczywista temperatura części i odkształcenie po wyrzuceniu.
Celem nie jest wykorzystanie możliwie najkrótszego czasu chłodzenia. Ma to na celu osiągnięcie wystarczającego i w miarę równomiernego chłodzenia, aby część mogła być równomiernie uwalniana.
Tam, gdzie wydajność chłodzenia jest głównym ograniczeniem, przed zmianą ustawień maszyny należy ocenić system chłodzenia formy i rozkład temperatury.

3. Sprawdź czas wtrysku i przetrzymywania
Ustawienia wtrysku i trzymania wpływają również na całkowity cykl i końcową jakość części.
Czas wtrysku zależy od takich czynników, jak objętość części, długość przepływu, lepkość materiału, konstrukcja bramy i wydajność maszyny. Zwiększanie prędkości wtrysku może w niektórych przypadkach skrócić czas napełniania, ale nadmierna prędkość może powodować inne problemy, w tym ślady przypaleń, rozpryskiwanie się lub większe naprężenia związane ze ścinaniem.
Czas utrzymywania powinien być wystarczająco długi, aby skompensować skurcz, podczas gdy zasuwa pozostaje zdolna do przenoszenia ciśnienia do wnęki.
Jeśli czas utrzymywania jest niepotrzebnie długi, może wydłużyć cykl bez zapewnienia znaczącej poprawy jakości części.
Praktycznym sposobem oceny czasu przetrzymywania jest przeprowadzenie kontrolowanego badania uszczelnienia bramy, np. porównanie masy części przy różnych czasach przetrzymywania. Odpowiednie ustawienie należy potwierdzić poprzez stabilność ciężaru części, kontrolę wymiarów i kontrolę wyglądu.
Nie skracaj czasu wtrysku ani przetrzymywania bazując wyłącznie na wyświetlaczu cyklu maszyny. Potwierdź, że uformowane części w dalszym ciągu spełniają wymagane specyfikacje.
4. Sprawdź ruchy otwierania, zamykania i wyrzucania formy
Czas ruchu maszyny to kolejny obszar, który może oferować możliwości poprawy cyklu.
Sprawdź, czy:
- Prędkości otwierania i zamykania formy są odpowiednie dla formy.
- Forma otwiera się tylko na tyle, na ile jest to konieczne do bezpiecznego usunięcia części.
- Odległość wyrzutu jest odpowiednia dla komponentu.
- Ruch wyrzutnika jest płynny i powtarzalny.
- Część można usunąć bez przyklejania się i uszkodzenia.
- Automatyczne usuwanie części, jeśli jest stosowane, jest zsynchronizowane z cyklem maszyny.
Bezpieczeństwo musi pozostać priorytetem. Siły zwarcia, ochrony formy, odległości otwarcia i ustawień wyrzutu nie należy zmniejszać ani omijać po prostu w celu zaoszczędzenia czasu.
Stabilna, powtarzalna sekwencja ruchu formy jest cenniejsza niż szybsze ustawienie, które zwiększa ryzyko uszkodzenia formy lub przerwy w produkcji.
5. Konserwuj formę, aby zapobiec nieplanowanym przestojom
Stan formy może wpływać zarówno na czas cyklu, jak i stabilność produkcji.
Brudne otwory wentylacyjne, zużyte komponenty, uszkodzone systemy eżektorów i zablokowane kanały chłodzące mogą powodować przerwy w procesie lub wymagać od operatora wykonywania wielokrotnych regulacji.
Regularna konserwacja formy powinna obejmować:
- Sprawdzanie i czyszczenie otworów wentylacyjnych.
- Kontrola sworzni wypychaczy i mechanizmów powrotnych.
- Sprawdzanie prowadnic, kołków prowadzących i ruchomych elementów.
- Kontrola powierzchni podziału.
- Sprawdzanie kanałów chłodzących pod kątem zablokowania lub wycieków.
- Potwierdzenie, że ruch formy pozostaje płynny.
Konserwacja nie zawsze bezpośrednio skraca zaprogramowany czas cyklu. Jego wartość polega również na ograniczaniu nieplanowanych przestojów, niestabilności procesów i powtarzających się problemów z jakością.
6. Stosuj odpowiednie warunki postępowania z materiałem i jego przetwarzania
Obsługa materiału jest ważna dla stabilnego formowania wtryskowego.
Niektóre żywice plastikowe, w tym wiele gatunków PC, PA i PET, wymagają suszenia przed obróbką. Nieprawidłowe warunki suszenia lub niespójne obchodzenie się z materiałem mogą mieć wpływ na zachowanie podczas przetwarzania i ostateczną jakość części.
Przed ustawieniem czasu cyklu należy potwierdzić:
- Używany jest właściwy gatunek żywicy.
- Suszenie materiału odbywa się zgodnie z zaleceniami dostawcy.
- Stosowanie przemiału, jeśli jest dozwolone, jest kontrolowane.
- Zapobiega się zanieczyszczeniu materiału.
- Temperatury przetwarzania mieszczą się w zalecanym zakresie.
- Istotne zmiany są dokumentowane i oceniane.
Skrócenie czasu suszenia lub zmiana temperatury przetwarzania bez uwzględnienia wymagań żywicy może spowodować problemy z jakością, które przeważą nad oszczędnościami czasu.
7. Monitoruj dane produkcyjne przed wprowadzeniem zmian
Optymalizacja czasu cyklu powinna opierać się na rzeczywistych danych produkcyjnych, a nie na domysłach.
Przydatne informacje obejmują:
|
Dane |
Dlaczego to ma znaczenie |
|---|---|
|
Całkowity czas cyklu |
Pokazuje cały cykl produkcyjny |
|
Czas chłodzenia |
Pomaga zidentyfikować ograniczenia związane z chłodzeniem |
|
Czas wtrysku i trzymania |
Pokazuje czas napełniania i pakowania |
|
Masa części |
Pomaga monitorować konsystencję napełniania i pakowania |
|
Wymiary krytyczne |
Potwierdza stabilność wymiarową |
|
Wskaźnik złomu i defektów |
Pokazuje, czy korekty wpływają na jakość |
|
Przestój maszyny |
Identyfikuje przerwy poza zaprogramowanym cyklem |
Przydatną metodą ulepszenia jest zarejestrowanie oryginalnego procesu, zmiana jednego parametru na raz i porównanie wyników. Ułatwia to określenie, które dostosowanie powoduje rzeczywistą poprawę.
W przypadku części krytycznych poprawiony proces należy sprawdzić w wystarczającej serii produkcyjnej, a nie zatwierdzać na podstawie tylko jednej lub dwóch próbek.

8. Typowe błędy przy próbie skrócenia czasu cyklu
|
Częsty błąd |
Możliwa konsekwencja |
Lepsze podejście |
|---|---|---|
|
Zbyt duże skrócenie czasu chłodzenia |
Uszkodzenie spowodowane wypaczeniem lub wyrzuceniem |
Sprawdź temperaturę i stabilność części |
|
Zwiększanie prędkości wtrysku bez sprawdzania |
Ślady przypaleń lub ubytki wypełnienia |
Oceń zachowanie przepływu i ograniczenia procesu |
|
Nadmierne skrócenie czasu utrzymywania |
Ślady zlewu lub różnice wymiarowe |
Potwierdzić uszczelnienie bramy i stabilność ciężaru części |
|
Zbyt duże zmniejszenie odległości otwarcia formy |
Zakłócenia podczas usuwania części |
Zachowaj bezpieczny odstęp |
|
Ignorowanie konserwacji pleśni |
Przestoje i niestabilna produkcja |
Postępuj zgodnie z harmonogramem konserwacji zapobiegawczej |
|
Zmiana kilku ustawień na raz |
Trudne rozwiązywanie problemów |
Dokonuj kontrolowanych i udokumentowanych korekt |
Najlepszy czas cyklu nie musi być koniecznie najkrótszym możliwym cyklem. Jest to najkrótszy stabilny cykl, w wyniku którego w sposób ciągły powstają części spełniające wymagane specyfikacje.
9. Praktyczne podejście do poprawy czasu cyklu
Systematyczny proces doskonalenia można podzielić na pięć etapów:
Zapisz bieżący cykl: Udokumentuj ustawienia maszyny, czas cyklu i wyniki jakości.
Zidentyfikuj główne ograniczenie: określ, czy chłodzenie, napełnianie, przetrzymywanie, ruch maszyny lub przestoje ograniczają wydajność.
Dokonuj kontrolowanych korekt: zmieniaj jeden istotny czynnik na raz.
Sprawdź wyniki: Sprawdź wymiary, wygląd, masę części i wydajność wyrzutu.
Potwierdź powtarzalność: Sprawdź zmienione ustawienia w odpowiedniej serii produkcyjnej i udokumentuj zatwierdzony proces.
Metoda ta pomaga zapobiegać sytuacji, w której ulepszenia w ramach krótkoterminowych cykli powodują długoterminowe problemy z jakością lub konserwacją.
Jak JIEJIN PLASTIC podchodzi do produkcji poprzez formowanie wtryskowe
JIEJIN PLASTIC zapewnia formowanie wtryskowe tworzyw sztucznych, produkcję niestandardowych części z tworzyw sztucznych i usługi drukowania 3D.
W przypadku projektów formowania wtryskowego należy wziąć pod uwagę wydajność produkcji, specyfikacje produktu, stan formy, wymagania materiałowe i oczekiwania jakościowe. Odpowiedni proces powinien mieć na celu uzyskanie spójnych części i stabilnej produkcji, a nie tylko najkrótszy cykl maszynowy.
Jeśli opracowujesz niestandardowy komponent z tworzywa sztucznego lub przeglądasz istniejący projekt formowania, udostępnij naszemu zespołowi rysunek 3D, informacje o materiałach i wymagania produkcyjne.



Szukasz niezawodnego partnera w produkcji tworzyw sztucznych?
Niestandardowe rozwiązania produkcyjne firmy JIEJIN PLASTIC
Formowanie wtryskowe tworzyw sztucznych · Niestandardowe części plastikowe· Drukowanie 3D · Rozwiązania w zakresie opakowań
Często zadawane pytania
P1: Jaki jest czas cyklu formowania wtryskowego?
-
Jest to czas potrzebny wtryskarce na wykonanie jednego cyklu formowania, obejmującego zamknięcie formy, wtrysk, przetrzymanie, chłodzenie, otwarcie formy i wyrzucenie.
P2: Który etap zwykle trwa najdłużej?
-
Cooling is often a major portion of the cycle, but the actual time depends on part geometry, material, mold design, and process settings.
P3: Czy mogę skrócić czas cyklu, skracając czas chłodzenia?
-
Potencjalnie, ale czas chłodzenia należy skrócić dopiero po potwierdzeniu, że części można wyrzucić bez niedopuszczalnych odkształceń i nadal spełniają wymagania wymiarowe i wyglądowe.
P4: Czy szybszy wtrysk zawsze poprawia wydajność produkcji?
-
Nie. Wyższa prędkość wtrysku może w niektórych przypadkach skrócić czas napełniania, ale może również powodować defekty lub niestabilność procesu. Prawidłowa prędkość zależy od materiału, części, formy i maszyny.
P5: Skąd mogę wiedzieć, czy krótszy cykl nadal pozwala na produkcję dobrych części?
-
Porównaj poprawiony proces z zatwierdzonymi specyfikacjami. Sprawdź wymiary krytyczne, wygląd, masę części, jeśli ma to zastosowanie, zachowanie przy wyrzucaniu i współczynnik defektów w odpowiedniej serii produkcyjnej.